

Cum alegeți rezina pentru modelarea prin suflare HDPE destinată recipientelor de dimensiuni mici? B5502A rezolvă simultan rigiditatea, rezistența la crackingul sub încărcare (ESCR) și conformitatea cu reglementările privind alimentele.
Multe fabrici produc sticle pentru detergenți de rufe, borcane pentru sosuri alimentare și containere pentru produse chimice de uz zilnic. Adesea se confruntă cu dificultăți la a selecta materialele potrivite pentru modelarea prin suflare cu HDPE. HDPE-ul homopolimeric obișnuit prezintă o rigiditate bună, însă sticlele dezvoltă microcrăpături după o lungă perioadă de depozitare a detergentului și se sparg ușor atunci când sunt lovite în condiții de vreme rece — un mod de eșec larg documentat ca fiindcădere prin crăpare sub încărcare din cauza stresului ambiental (ESCR)în ambalaje din HDPE prin modelare prin suflare. Resine importate cu o bună rezistență la crackingul de încărcare, precumGradul de copolimer de hexen Formolene HB5502A al Formosa Plastics, funcționează bine, dar prețul lor rămâne ridicat. Granulele ieftine și neconform produse conțin multe „ochiuri de pește" și nu îndeplinesc cerințele de contact cu alimentele. Produsele destinate exportului fabricate din aceste granule pot fi respinse la vamă.
B5502AEchilibrând bine cele trei avantaje cheie, nu pune accentul prea mare pe un singur indicator de performanță și ajută fabricile să evite multe compromisuri în ceea ce privește performanța în procesele de modelare prin suflare a produselor alimentare și ale celor din domeniul chimic de uz curent.
Când ar trebui să acordați prioritate modelului B5502A?
Produceți recipiente mici de tipul blow-molding, cu capacitatea de 0–10 litri, precum sticle pentru detergent de rufe, borcane pentru sosuri alimentare, sticle pentru ambalaje farmaceutice și sticle pentru produse cosmetice.
Produsele dumneavoastră conțin detergenți, dezinfectanți sau substanțe uleioase, care necesită o rezistență puternică la crackingul provocat de solicitările din mediul înconjurător (ESCR).
Aveți nevoie de materii prime care să respecte standardele GB4806.6, FDA 21CFR și cele ale UE privind contactul cu alimentele.
Doriți să reduceți cantitatea de întăritor adăugată, să simplificați formulele de producție și să diminuați costul total al materiilor prime.
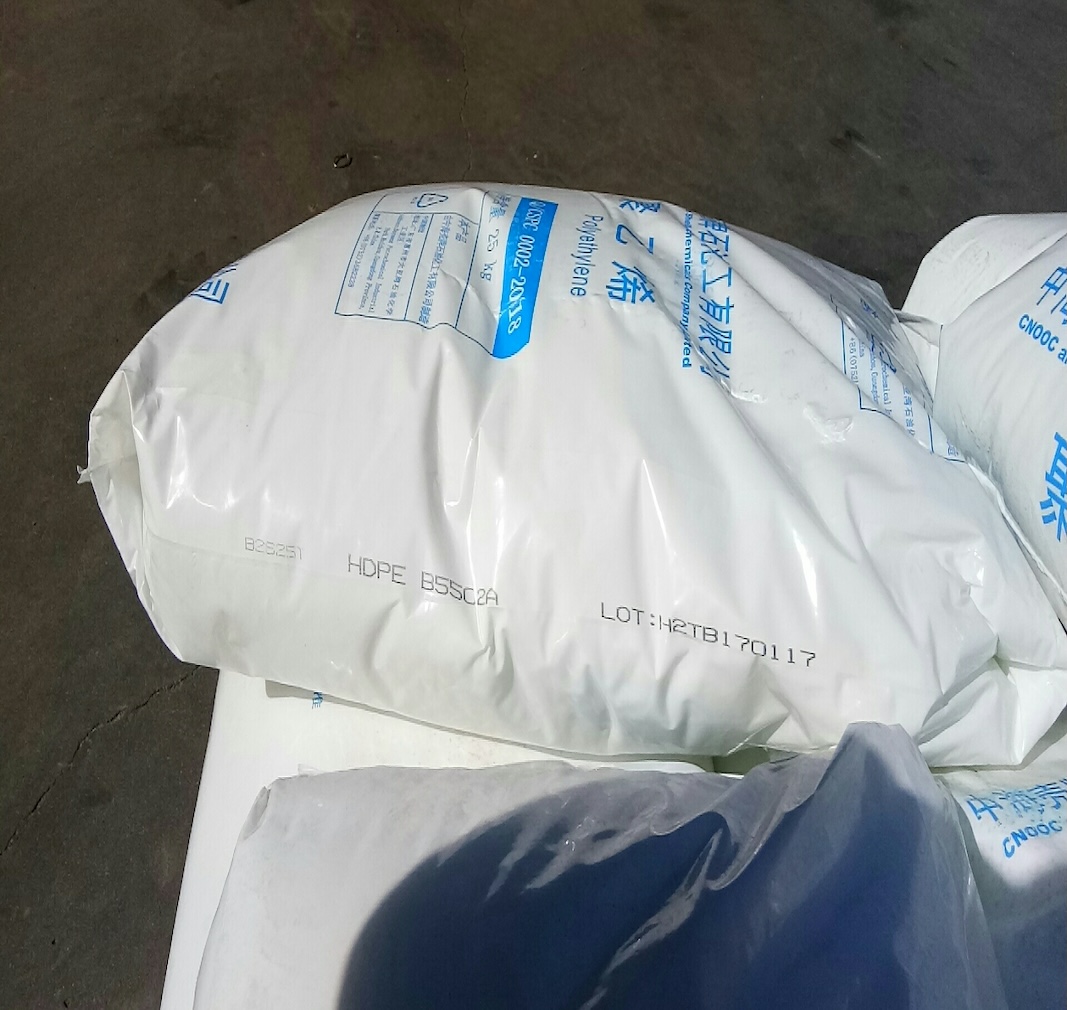
Ce probleme reale de producție rezolvă B5502A?
Performanță stabilă ESCR
Cele mai multe sticle umplute cu detergent sau ulei se crăpă și dau leac după luni de depozitare — același risc de crăpare prin efort care apare în fișele tehnice ale procesului de modelare prin suflare internațional, precumFolieta de date tehnice a produsului Marlex HHM 5502BN al Chevron Phillips Chemical, testat în special în condiții de 100% Igepal. B5502A reduce semnificativ retururile post-vânzare provocate de scurgeri cauzate de crăpare.
Tărie stabilă la temperaturi scăzute
În transportul în regim de șaibă, pe timpul iernilor din nord, HDPE-ul obișnuit devine fragil și se sparge ușor la impact. Gradele comparabile pentru modelarea prin suflare raporteazătemperaturi de fragilitate mult sub punctul de îngheț în proprietățile lor publicate ale rezineiB5502A menține o rezistență bună la impact, chiar și la temperaturi înghețate, reducând semnificativ rata de deteriorare a produselor în perioada iernii.
Rigidețe suficientă
Sticlele terminate rămân rigide și drepte. Ele își păstrează forma sub greutatea stivuirii și nu se vor prăbuși. Acest tip de echilibru întrerigiditate, rezistență la topire și rezistență la impactEste exact ceea ce fac specialitatele de HDPE pentru modelarea prin suflare cu scopuri generale. De asemenea, permite o concepție ușoară, iar pentru fiecare sticlă se folosește mai puțin material, ceea ce reduce costurile totale.
Certificare completă a siguranței alimentare
Satisface standardele GB4806.6, FDA 21CFR și UE 10/2011, astfel încât comenzile de export trec fără probleme verificarea, în conformitate cu…Profilul aplicației de ambalare a alimentelor listat pentru rezinele echivalente internaționale din seria HDPE 5502. Granulele virgine prezintă foarte puține ochi de pește și pete negre. Fabricile pot folosi direct acestea pentru ambalajul alimentar și medical, fără a se îngrijora de defectele de suprafață.
Interval larg de temperatură de procesare
Parisonul topit rămâne stabil și nu se lățește. Grosimea pereților sticlei rămâne uniformă, în concordanță cu…Fenestra de procesare recomandată publicată pentru gradele de modelare prin suflare HDPE în fază gazoasă. Noul operator poate, de asemenea, să mențină ratele scăzute de rebut și să petreacă mai puțin timp ajustând parametrii mașinii.
Când nu ar trebui să folosiți B5502A?
Tamburi chimici mari, cu capacitate de peste 10 litri: rata de curgere a topitului este insuficientă. Alege în schimb grade speciale pentru modelarea prin suflare, de dimensiuni medii și mari, precum B5403.
Cutii de stocare și carcase pentru echipamente fabricate prin injectare: rezina folosită în modelarea prin suflare nu prezintă suficientă fluiditate pentru a umple matrițele. Alege grade speciale de HDPE destinate injectării.
Pungi de curierat și film foliar agricol pentru mulching: se folosesc grade speciale de film LLDPE.
Sfaturi pentru sala de producție
Schimbă resină pas cu pas. Începe cu un raport de amestec 3:7 sau 5:5. Nu înlocuiți întreaga cantitate de material deodată, altfel parisonul va deveni temporar instabil. Setează temperatura de procesare între 180–210°C, un interval conform indicatiilor de procesare din fișele tehnice comparabile internaționale pentru modelarea prin suflare a HDPE-ului. Menține temperatura capului sub 200°C. Temperaturile ridicate pot duce la separarea substanțelor cu masă moleculară mică, ceea ce încalcă standardele privind suprafețele care intră în contact cu alimente. Amestecă 10–20% de rezină flexibilă PE pentru a crește rezistența la impact la temperaturi joase. Nu sunt necesari aditivi costisitori de îmbunătățire a tenacității. Nu judeca costul doar după prețul unitar al materiei prime; calculează, în schimb, pierderea totală de producție. B5502A asigură un randament mai mare al produsului finit, o utilizare mai redusă a aditivilor și zero comenzi de returnare cauzate de probleme de certificare. Costul său de producție în masă pe termen lung este mult mai scăzut decât cel al granulelor ieftine neconforme.
B5502ARezolvă una dintre cele mai mari probleme ale producătorilor: elimină necesitatea de a echilibra rigiditatea, rezistența la încălzirea în mediu agresiv (ESCR) și conformitatea cu normele alimentare pentru containerele mici de 0–10 l fabricate prin suflare. Este materialul cel mai ușor de utilizat, atunci când se potrivește cu cerințele de producție.
Contactați echipa noastră tehnică pentru a obține setările de temperatură ale procesului de modelare prin suflare segmentată, formulele de amestecare sau teste cu mostre gratuite.
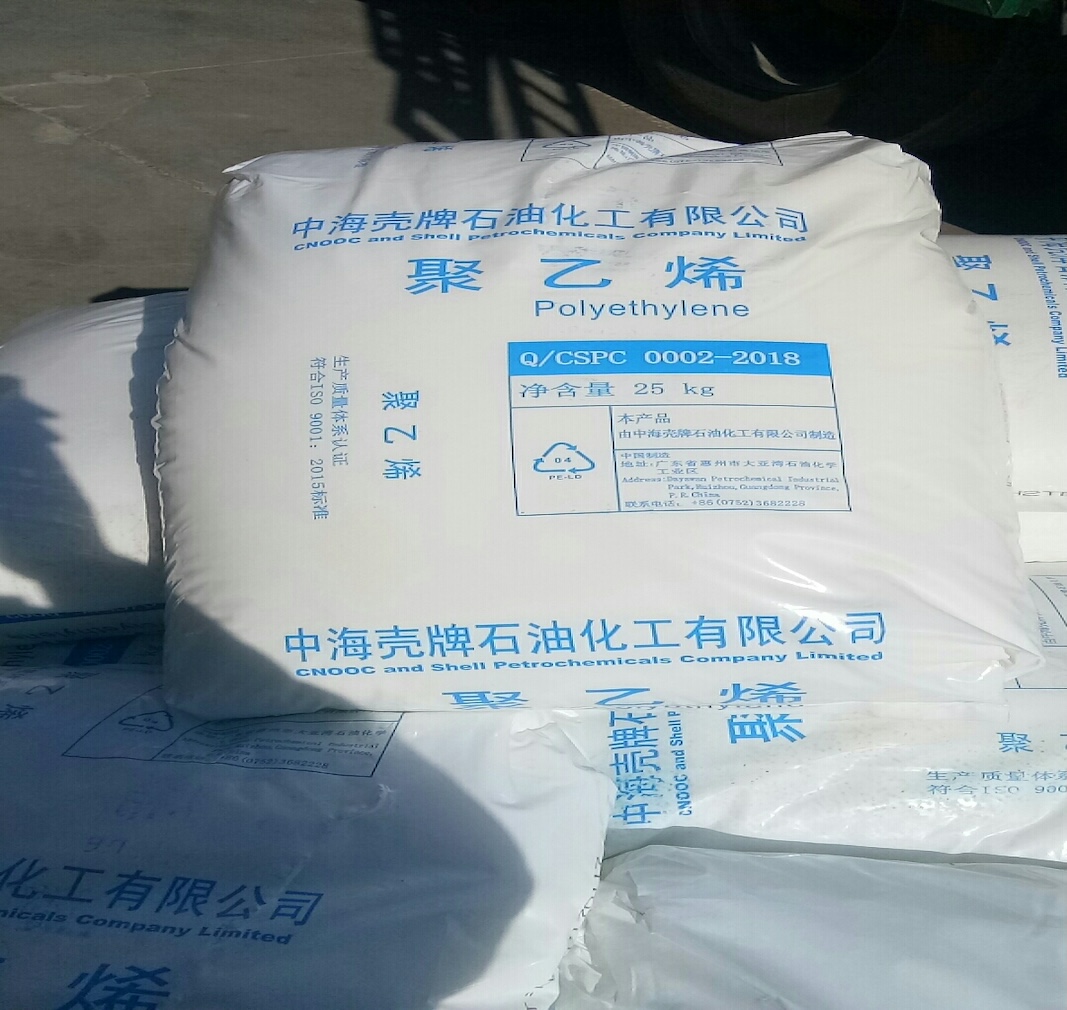
Referințe
1. TotalEnergies.Polietilenă HDPE 5502 – Ficha tehnică. TotalEnergies Polymers, Belgia.
2. Reliance Industries Limited.Relene® B5502 – Polietilenă de înaltă densitate, grad pentru modelare prin suflare cu utilizare generală, Ficha tehnică.
3. Formosa Plastics Corporation, SUA.Formolene® HB5502A – Copolimer de polietilenă cu densitate mare și hexen, destinat modelării prin suflare, fișă tehnică, prin intermediul LookPolymers.
4. ONGC Petro Additions Ltd. (OPaL).HDPE B5502 – Polietilenă cu înaltă densitate pentru modelare prin suflare și extruzie, Fișă tehnică provizorie, prin intermediul Flexilis.
5. Chevron Phillips Chemical Company LP.Polietilenă Marlex® HHM 5502BN – Ficha tehnică.
6. Baystar.HDPE 5502 – Proprietăți și aplicații ale rezinei.


